 Zoek producten
 nl
HMC-500 Hoogwaardig horizontaal bewerkingscentrum
Cat:Horizontaal bewerkingscentrum
Het bed heeft een onderliggende T-structuur, de tafel beweegt rond (X-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt heen en weer ...
Zie Details
Wanneer een werkstuk niet langer comfortabel op een typisch verticaal bewerkingscentrum past, beginnen machinewerkplaatsen meestal portaalapparatuur te vergelijken. Grote matrijsbases, machineframes en zware structurele onderdelen vereisen meer dan alleen een grotere tafel: ze hebben een machineframe nodig dat de afmetingen, het gewicht en de snijkrachten aankan zonder aan nauwkeurigheid in te boeten. Een CNC-portaalbewerkingscentrum lost dit op door de spil op een bovenliggende brugconstructie te ondersteunen, terwijl het werkstuk op een grote tafel eronder blijft liggen. Het resultaat is dat de machine grote onderdelen in één opstelling kan frezen, boren, tappen en boren, met de stijfheid die de onderdeelgrootte vereist.
Voordat u er een kiest, helpt het om te begrijpen wat een portaalbewerkingscentrum eigenlijk is, hoe de structuur werkt en welke configuraties het meest geschikt zijn voor welke taken.
Een CNC-portaalbewerkingscentrum is een computergestuurde werktuigmachine gebouwd rond een portaalframe: twee verticale kolommen ondersteunen een horizontale dwarsbalk die de werktafel overspant. De spilkop beweegt langs de dwarsbalk bij verplaatsing op de Y-as en gaat omhoog en omlaag bij verplaatsing op de Z-as, terwijl de beweging op de X-as afkomstig kan zijn van de tafel die onder het portaal beweegt of van het portaal dat over een stilstaande tafel beweegt.
Deze opstelling verschilt fundamenteel van een verticaal bewerkingscentrum, waarbij de spil wordt gedragen door een bewegende kolom achter de tafel. Bij een portaalmachine gaan de snijkrachten rechtstreeks door de dwarsbalk en de kolommen naar de vloer, waardoor de constructie een hoge statische en dynamische stijfheid krijgt. Die stijfheid is van belang bij het bewerken van grote stalen onderdelen, diepe holtes of harde materialen, omdat doorbuiging de vijand is van nauwkeurigheid en oppervlakteafwerking.
De term omvat een brede familie van machines. Mogelijk ziet u ook namen als portaalfrezen, brugbewerkingscentra of bewerkingscentra met dubbele kolommen. Ze delen allemaal hetzelfde basisprincipe: de spil wordt van bovenaf ondersteund en het werkstuk wordt eronder geplaatst.
In een portaalbewerkingscentrum met vaste tafel wordt het werkstuk op de tafel geklemd en blijft het tijdens de bewerking op zijn plaats. De dwarsbalk beweegt in X, het zadel beweegt over de dwarsbalk in Y en de spilkop beweegt in Z. Dit ontwerp is geschikt voor zeer zware onderdelen, omdat het verplaatsen van een werkstuk van meerdere ton niet snel of nauwkeurig is.
Bij een ontwerp met een bewegende tafel blijft de portaalconstructie vast en beweegt de tafel in X. Die configuratie wordt vaak gebruikt voor kortere, lichtere werkstukken waarbij de verplaatsing van de tafel een betere toegankelijkheid en een eenvoudigere spaanverwijdering oplevert. Ontwerpen met bewegende kolommen gaan nog een stap verder: de gehele kolom-en-dwarsbalkconstructie beweegt langs het machinebed, wat praktisch is voor extra lange onderdelen zoals rails, frames en structurele profielen.
Gereedschapswissels worden afgehandeld door een automatische gereedschapswisselaar (ATC). De machine brengt het huidige gereedschap terug naar het magazijn, pakt het volgende gereedschap op en hervat het snijden zonder tussenkomst van de operator, zodat een lang programma een groot onderdeel van begin tot eind kan bewerken. In configuraties met vijf assen kan de tafel draaien en kantelen, of bevat de spilkop zelf de roterende assen, waardoor het gereedschap samengestelde hoeken kan bereiken die essentieel zijn voor diepe mallen en complexe lucht- en ruimtevaartcomponenten.
Gantry-bewerkingscentra zijn geen enkele configuratie. Als u eenmaal weet waar u op moet letten, kunt u het ontwerp afstemmen op het daadwerkelijke werkstuk en proces.
Machines met een vaste tafel houden het onderdeel stil en verplaatsen het portaal. Dit heeft de voorkeur als het werkstuk erg zwaar is of als de grootte ervan de tafelbeweging moeilijk maakt. Machines met bewegende tafels verplaatsen het onderdeel in X en zijn meestal compacter, wat het vloeroppervlak en de kosten vermindert. Machines met bewegende kolommen dragen het hele portaal langs het machinebed, waardoor het werkbereik voor lange componenten wordt gemaximaliseerd.
Machines met dubbele kolom gebruiken twee verticale kolommen die zijn verbonden door een stijve dwarsbalk. Hoe breder de overspanning van de dwarsbalk, hoe belangrijker het ontwerp ervan wordt, omdat een lange balk kan doorbuigen onder zijn eigen gewicht en onder snijbelastingen. Een goed geribbeld gietstuk met voorgespannen geleiders zorgt ervoor dat de Y-as over de volledige breedte nauwkeurig blijft. Voor brede platen en zware frames, a ZNLM8030 portaalbewerkingscentrum met dubbele kolom verdeelt de belasting symmetrisch en biedt de stabiliteit die dergelijke onderdelen nodig hebben.
Basismodellen positioneren de spil in X, Y en Z en bewerken vlakke of prismatische onderdelen. Bij 3 2-bewerking wordt een indexeerbare draaitafel of kop toegevoegd, zodat het onderdeel kan worden gekanteld tot samengestelde hoeken, waardoor er minder opstellingen nodig zijn en de toegang tot het gereedschap wordt verbeterd. Volledige vijfassige machines verplaatsen de roterende assen gelijktijdig met de lineaire assen, wat nodig is voor gebeeldhouwde oppervlakken.
Zware modellen gebruiken grotere spindels, bredere geleidingen en versterkte gietstukken om diepe sneden in staal en gietijzer te ondersteunen. Hogesnelheidsversies ruilen een bepaald snijkoppel in voor hogere spilsnelheden en hoge voedingen, wat geschikt is voor de bewerking en afwerking van aluminium.
Gantry-bewerkingscentra zijn niet beperkt tot één enkele bewerking. Met het juiste gereedschap en besturingssysteem kan één machine vlakfrezen, profielfrezen, boren, tappen, kotteren, ruimen en, met vijfassige interpolatie, 3D-contourbewerkingen uitvoeren. Typische werkstukken zijn onder meer grote matrijsbases, carrosseriegereedschap voor auto's, componenten voor energieapparatuur, machinewerktuigconstructies en structurele onderdelen voor de lucht- en ruimtevaart.
In veel gevallen vervangt een portaalmachine meerdere kleinere machines, omdat deze de volledige onderdelenomhulling kan verwerken zonder herpositionering. Dit vermindert de verwerkingstijd en vermijdt de instelfouten die zich ophopen wanneer een werkstuk tussen bewerkingen wordt overgedragen.
Wanneer het onderdeel gebeeldhouwde oppervlakken bevat, is een vijfassige machine de praktische route. De ZNLM2214 5-assig portaalbewerkingscentrum combineert een dwarsbalk van 1,4 meter met roterende assen, waardoor de spil in één klemming samengestelde hoeken kan bereiken. Deze aanpak verkort de cyclustijd en verbetert de consistentie bij complexe onderdelen.
Om te beslissen of een portaalmachine de investering waard is, vergelijkt u deze met de twee andere veelgebruikte bewerkingscentrumconfiguraties.
| Functie | Gantry Machining Center | Verticaal bewerkingscentrum | Horizontaal bewerkingscentrum |
|---|---|---|---|
| Framestructuur | Bovenportaal: twee kolommen plus dwarsbalk | C-frame met enkele kolom | C-frame met horizontale spindel |
| Grootte van het werkstuk | Middelgroot tot zeer groot en zwaar | Klein tot middelgroot | Middelgrote, doosachtige onderdelen |
| Spiloriëntatie | Verticaal op de meeste modellen | Verticaal | Horizontaal |
| Stijfheid bij zware sneden | Hoog | Matig | Hoog |
| Beste voor | Vormbodems, frames, lange constructiedelen | Algemene precisieonderdelen | Meerzijdige bewerking van doosdelen |
| Instelefficiëntie voor grote onderdelen | Uitstekend | Beperkt door tafelgrootte | Beperkt door palletgrootte |
Verticale bewerkingscentra blijven de standaard voor compacte onderdelen waarbij een kleinere voetafdruk en lagere kapitaalkosten van belang zijn. Horizontale bewerkingscentra blinken uit in het bewerken van meerdere vlakken van een kubusvormig onderdeel, omdat het onderdeel op een draaitafel kan worden geïndexeerd. Gantry-bewerkingscentra nemen het over waar onderdelen niet passen of te zwaar zijn om veilig te verplaatsen op andere machines. Als u twijfelt tussen een verticale machine en een portaalmachine, leest u in ons eerdere artikel over de verschil tussen horizontale en verticale bewerkingscentra legt de as- en lay-outvariaties dieper uit.
De selectie begint bij het werkstuk, niet bij de machine. Definieer de onderdeelomhulling, het gewicht, het materiaal en de vereiste bewerkingen voordat u de specificaties vergelijkt.
Voor veeleisende werkstukken met agressieve snijomstandigheden is een versterkt frame niet bespreekbaar. De ZNLM4025 zwaar uitgevoerd portaalbewerkingscentrum gebruikt een zwaardere dwarsbalk- en kolomstructuur om diepe sneden in grote componenten te ondersteunen zonder de geometrische stabiliteit te verliezen.
Houd ook rekening met de totale eigendomskosten. Een portaalmachine kost meer dan een gelijk gespecificeerd verticaal bewerkingscentrum, maar kan meerdere opstellingen elimineren, handmatige handelingen verminderen en grote delen van het werk in eigen beheer brengen, wat de berekening van het rendement op de investering verandert.
De portaalconstructie is slechts zo goed als het gietwerk en de montage erachter. Een frame zonder goede interne ribbels buigt onder zware belasting, en de nauwkeurigheid van het hele systeem lijdt eronder. Dat is de reden dat serieuze portaalbewerkingscentra worden opgebouwd uit verouderde gietijzeren of stalen laswerken, met zware dwarsdoorsneden en thermisch stabiele geleidingsrailbevestigingen.
Wanneer u een leverancier evalueert, vraag dan hoeveel van het productieproces in eigen beheer wordt uitgevoerd. Een fabrikant die de eigen gieterij, bewerking en assemblage controleert, kan vanaf het begin de kwaliteit van het bed, de kolommen en de dwarsbalk beheersen en flexibeler reageren op klantwensen. In de praktijk komen deze controles tot uiting in de stabiliteit van de machine onder belasting, de consistentie van voltooide onderdelen en de betrouwbaarheid van leveringsschema's.
Een CNC-portaalbewerkingscentrum is de juiste keuze wanneer werkstukken te groot, te zwaar of te complex zijn voor een standaard bewerkingscentrum. Het bovenliggende frame biedt de stijfheid en stabiliteit die nodig zijn voor het nauwkeurig bewerken van grote onderdelen, en de vijfassige opties maken het mogelijk om complexe geometrieën in één opstelling te bewerken.
Start het selectieproces met een duidelijke definitie van onderdeelomhulling, gewicht, processen en nauwkeurigheidsdoelstellingen. Kies vervolgens op basis van deze vereisten tussen een compacte machine met bewegende tafel, een heavy-duty model met vaste tafel en een vijfassige configuratie. Vergelijk ten slotte leveranciers met aandacht voor structuur, kwaliteit van de geleiding en productiecapaciteit, omdat deze factoren bepalen hoe goed de machine na jarenlang gebruik aan zijn specificaties voldoet.

Het bed heeft een onderliggende T-structuur, de tafel beweegt rond (X-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt heen en weer ...
Zie Details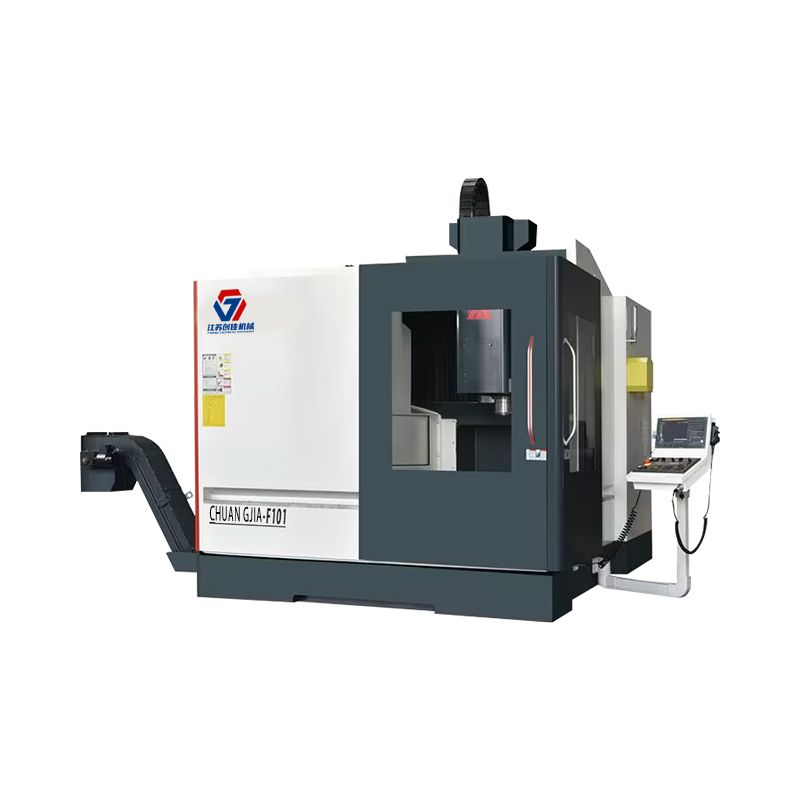
Het drieassige steunoppervlak van deze reeks portaalbewerkingscentra maakt gebruik van een lineaire rolgeleiding voor zwaar gebruik, die gemakkelij...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details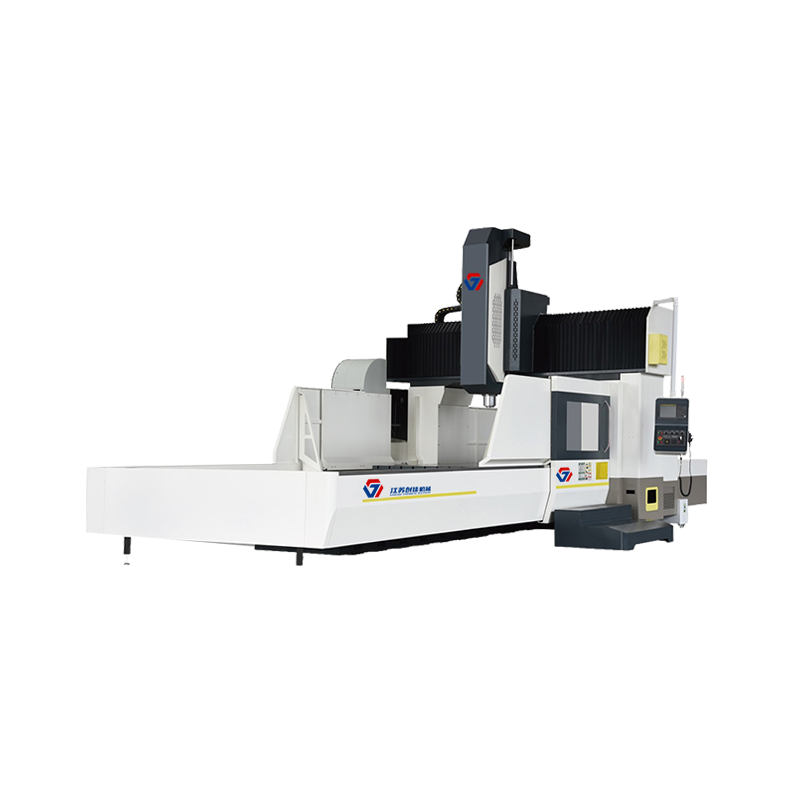
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details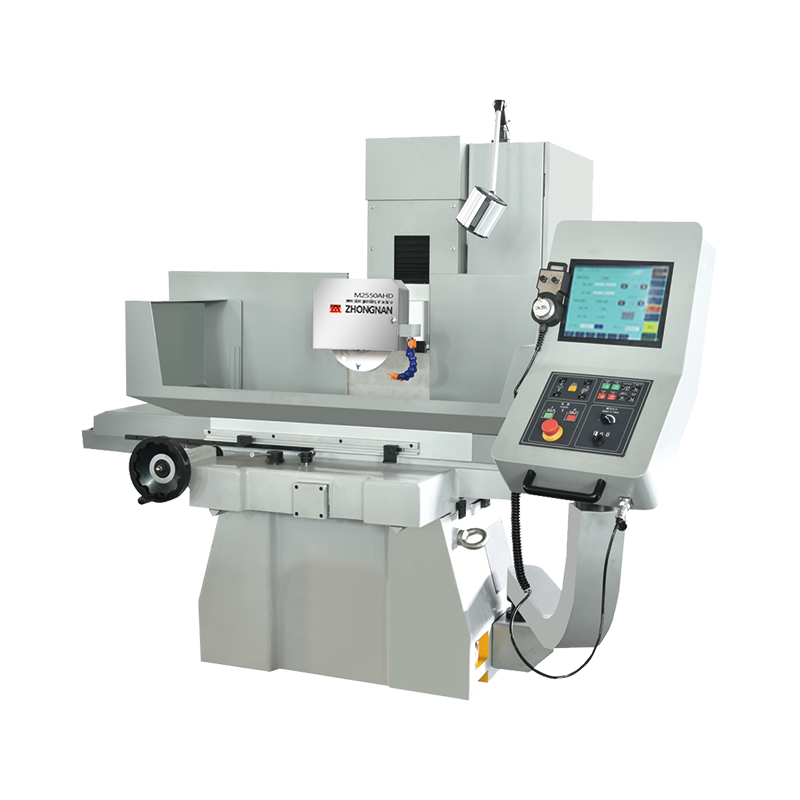
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details
Uitgerust met een verticale en een horizontale tandwielkop, is het uitgaande koppel groot en de snijkracht sterk. Nadat de vastklemmen kunnen het b...
Zie Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
