 Zoek producten
 nl
ZN-V850 Verticaal bewerkingscentrum
Cat:Verticaal bewerkingscentrum
Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Een vierde as maakt een machine zelden sneller. Het verwijdert de opzet waarbij uw tolerantie verloren ging, en dat is de enige goede reden om ervoor te betalen.
Een kleplichaam bereikt de tafel met boringen aan drie zijden en een positionele callout van 0,02 mm tussen twee ervan. Op een drieassig verticaal bewerkingscentrum zijn dat drie opstellingen en drie nulpuntresets. Op een 4-assig CNC verticaal bewerkingscentrum is het één opspanning en één nulpunt. Voor dat verschil, en niet voor het spiltoerental in de brochure, is de vierde as gekocht.
Dus eerst de conclusie: de vierde as betaalt zichzelf terug als een onderdeelfamilie op meer dan twee vlakken bewerkingen heeft uitgevoerd, het werkstuk rond een roterende as kan worden gegrepen en de batch zich vaak genoeg herhaalt om de roterende eenheid, de losse kop, de CAM-postprocessor en de training van de operator te absorberen. Als een van deze drie voorwaarden faalt, zal een drieassige machine met een betere werkstukspanning doorgaans hetzelfde onderdeel maken voor minder geld.
Vuistregel: als het herpositioneren van het onderdeel tussen opstellingen meer dan 10 procent van de cyclustijd kost, en een klauwplaat of een center dit kan vasthouden, voer dan de vier-assige nummers uit voordat je een nieuwe drie-assige machine bestelt.
Op een verticaal bewerkingscentrum is de vierde as bijna altijd een draaitafel die op de standaardtafel is gemonteerd en die het werkstuk rond de X-as draait, wat de A-as is. De spil beweegt nog steeds in X, Y en Z. Wat verandert is dat het onderdeel onder een hoek aan het gereedschap kan worden aangeboden in plaats van dat het wordt losgemaakt en met de hand wordt gedraaid.
In de geïndexeerde modus positioneert de draaitafel het onderdeel in een vaste hoek, klemt het vast en wordt het snijden hervat; de besturing beschouwt het als een extra positioneringsas. Standaard CAM-uitvoer dekt dit meestal, en de roterende eenheid heeft alleen een solide positioneringsnauwkeurigheid nodig.
In de simultane modus beweegt de A-as terwijl het gereedschap zich in de snede bevindt. Zo worden omwikkelde profielen, spiraalpoorten en nokvormen in één doorgang gegenereerd. Dat vereist een postprocessor die de roterende kinematica begrijpt, een besturing waarbij de roterende aandrijving is geïntegreerd in plaats van later toegevoegd, en een programmeur die al eerder vierassig werk heeft uitgevoerd.
Een vierde as op een verticale machine houdt het onderdeel op een horizontale roterende as onder een verticale spil: de opspanning blijft zichtbaar, spanen vallen vrij en gereedschap is standaard. Een horizontale machine met een roterende pallet bereikt meer vlakken per gang en verwijdert spanen beter uit diepe boringen, maar kost meer en heeft meestal een grafsteenbevestiging nodig. Onder een kubus van ongeveer 500 mm is verticaal normaal gesproken de goedkopere plek om te beginnen.
| Configuratie | Beweging | Opstellingen voor een meerzijdig onderdeel | Typische pasvorm | Belangrijkste afweging |
|---|---|---|---|---|
| Drie-assige VMC | X, Y, Z | Twee tot vier | Platen, enkelzijdig werken, laag volume | Datum resets tussen setups |
| Geïndexeerd 3 1 | X, Y, Z plus A-positionering | Eén tot twee | Kenmerken onder vaste hoeken rond het onderdeel | Geen continue roterende interpolatie |
| Gelijktijdig met vier assen | X, Y, Z plus geïnterpoleerde A | Eén | Omwikkelde profielen, nokken, spiraalpoorten | CAM-post- en inklaringscontroles |
| Vijf-assig | Drie lineair plus twee roterend | Eén | Complexe contouren en ondersnijdingen | Hogere machine-, programmeer- en botsingskosten |
Het werk dat een vierde as rechtvaardigt is zelden exotisch. Het wordt herhaald en de hoekrelatie tussen gezichten moet van het ene deel naar het andere blijven bestaan. Vier families komen steeds weer terug:
De vierde as verkort de snede zelden. Het verwijdert de instellingen en bij de instellingen verdwijnt het grootste deel van de tolerantie.
De automobielsector, nieuwe energie, matrijzenbouw en saffierverwerking zijn de sectoren waarin dit patroon het vaakst voorkomt. Het volume verandert de rekenkunde: bij een paar honderd onderdelen per maand weegt de tijdsbesparing per stuk zwaarder dan de flexibiliteit van handmatig opspannen.
De meest voorkomende specificatiefout is het dimensioneren van de machine voor de lengte van het onderdeel en het vergeten van de zwenkbeweging. Een werkstuk van 300 mm lang en 220 mm breed heeft een roterende eenheid nodig die het kan vastgrijpen, een draaibereik dat de kolom vrijmaakt en voldoende Z-beweging over om het bovenvlak te bereiken. Een roterende eenheid van 250 mm kan een Z-slag van 200 tot 250 mm verbruiken voordat een onderdeel zelfs maar wordt geladen.
Een machine uit de klasse 1270 mm met een automatische gereedschapswisselaar is een gebruikelijke middenweg: voldoende X-verplaatsing voor een draaitafel en losse kop naast elkaar, voldoende Z om het roterende lichaam vrij te maken, en een magazijn diep genoeg om een gemengd boor- en freesprogramma af te ronden zonder te stoppen.
Controleer de interferentietekening, niet de catalogusfoto. Op veel verticale bewerkingscentra delen de gereedschapswisselaar en een grote draaitafel de ruimte, en de maximale zwenkbeweging met een vol magazijn is kleiner dan de zwenkbeweging met de gereedschappen die u tegenwoordig gebruikt.
Een roterende as is slechts zo nauwkeurig als de manier waarop het onderdeel wordt vastgehouden. Tussen de middelpunten passen schachten; een drieklauwplaat of een zelfcentrerende bankschroef zijn geschikt voor korte cilinders; een frontplaat met op maat gemaakte nesten is geschikt voor lastige gietstukken. Elke keuze verandert hoeveel van het onderdeel niet-ondersteund hangt, en niet-ondersteunde lengte wordt weergegeven als gebabbel.
De rotatienauwkeurigheid wordt aangegeven in boogseconden, en die conversie is de moeite waard om met de hand te doen. Een roterende as die nauwkeurig is tot op 15 boogseconden, gemeten bij een straal van 300 mm, draagt ongeveer 0,02 mm aan tangentiële fouten bij voordat spilfouten, thermische groei of gereedschapslijtage worden toegevoegd. Bij een ware positieoproep van 0,05 mm is dat al een groot deel van het budget.
Continue rotatie verwarmt ook de roterende eenheid. Een tabel die een paar keer per cyclus indexeert, blijft in de buurt van de omgevingstemperatuur; een die twintig minuten lang interpoleert, drift, en de drift komt terecht in de hoekrelatie tussen kenmerken. Machines die voor dat werk zijn gebouwd, dragen meer massa in de basis en kolom, en het nauwkeurigheidsverhaal begint onder de tabel, zoals beschreven in stijve basisstructuren en bewerkingsnauwkeurigheid .
Plan niet om later een draaitafel op een drieassige machine te bevestigen. De besturing heeft een aandrijving en bedrading op de vierde as nodig, de geometrie moet opnieuw worden geverifieerd en roterende eenheden op de aftermarket kunnen de garantie en service bemoeilijken. Als de onderdeelfamilie reëel is, bestelt u de as bij de machine.
Omdat een verticaal bewerkingscentrum met vier assen eerder een configuratie dan een catalogusitem is, is de technische diepte net zo belangrijk als het specificatieblad.
Jiangsu Chuangjia Machinery is een bouwer met dat soort verticale integratie. Opgericht in 2000 als fabrikant van vlakslijpmachines en nu onderdeel van de Nantong Zhongnan Intelligent Technology-groep, beheert het een productiepark van ongeveer 100.000 vierkante meter met meer dan 380 werknemers, waaronder 30 senior ingenieurs en 20 R&D-ingenieurs, en exploiteert het naast machinale bewerking en assemblage ook een eigen gieterij, plaatstaalwerkplaats en lakstraat.
Het is assortiment verticale bewerkingscentra omvat de modellen ZNL1160, ZNL1270, ZNL1580 en ZNL1890 plus de ZNV1160, ZNV850 en ZNV855, met automatische gereedschapswisselaars gespecificeerd op de ZNL1270 en ZNV855. Dezelfde groep bouwt ook portaal- en horizontale bewerkingscentra, tapcentra en precisie vlakslijpmachines.
Een nuttige test tijdens een fabrieksbezoek: loop van de gieterij naar de bewerkingshallen naar de uitlijnbanken zonder de werf te verlaten. Dankzij interne gietstukken en interne uitlijning kan een vierassige configuratie dezelfde geometriestandaard hanteren als de drieassige versie van dezelfde machine.
Koop de vierde as als de onderdeelfamilie echt is, de batches zich herhalen en het werkstuk rond een roterende as kan worden gegrepen. Specificeer dit tijdens de bestelfase, samen met de draaieenheid, de losse kop en de besturingsopties, in plaats van het te behandelen als een accessoire dat later moet worden toegevoegd.
Besteed vervolgens de specificatie-inspanning daar waar deze in het onderdeel naar voren komt: zwenkdiameter, resterende Z-slag, gereedschapsspeling en de stijfheid van alles onder de tafel. Als je die goed hebt, doet de vierde as waarvoor hij bedoeld was, namelijk één opstelling, één gegeven en een tolerantie die tot aan het tweede vlak blijft bestaan.

Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Het bed heeft een positieve T-structuurindeling, de tafel beweegt heen en weer (Z-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt n...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details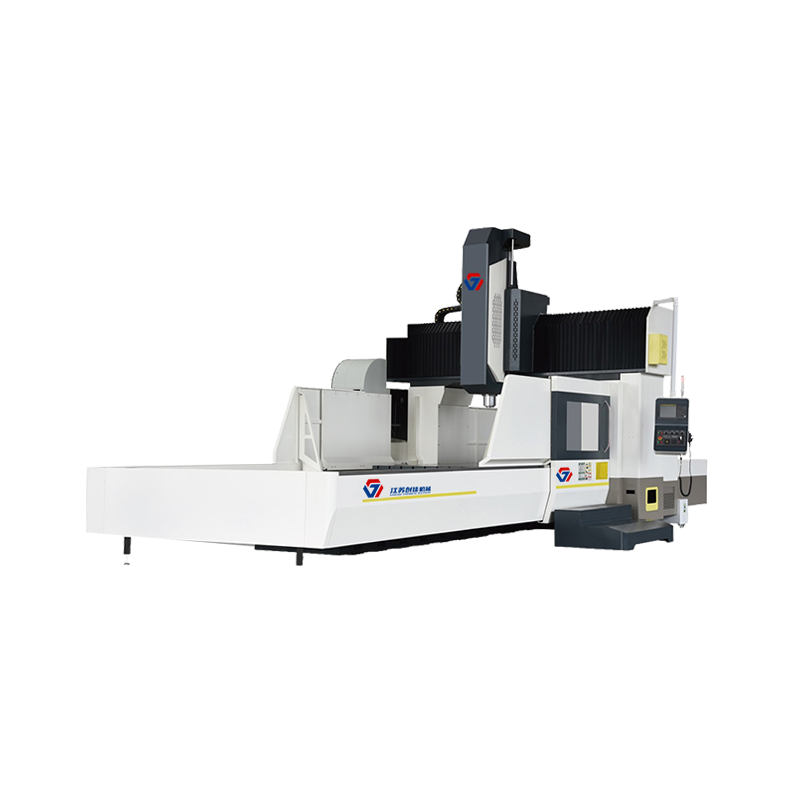
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details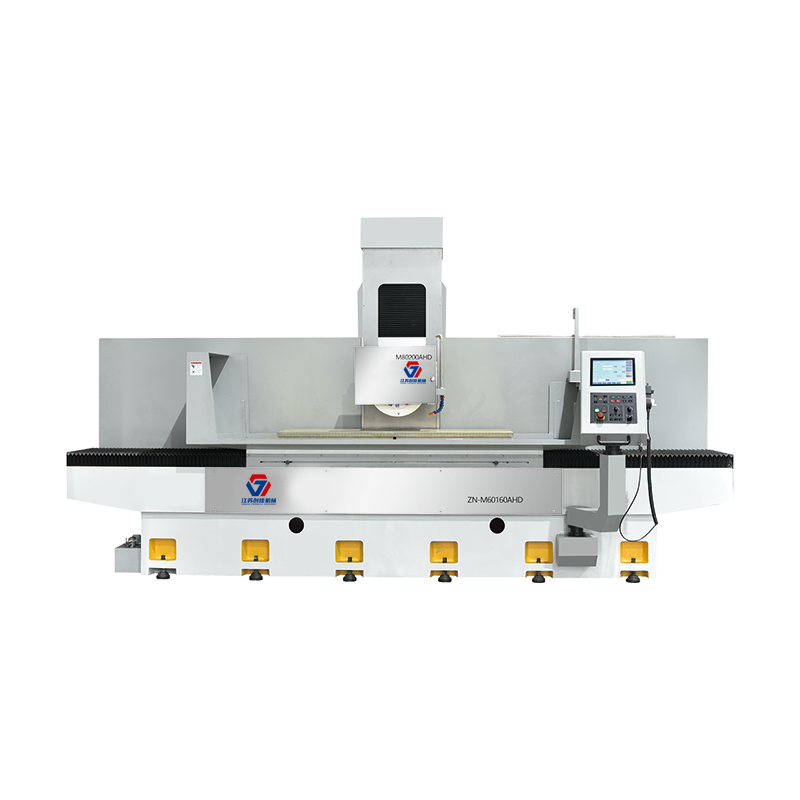
De werktuigmachine is voornamelijk geschikt voor het nauwkeurig slijpen van verschillende metalen materialen, zoals vlak, stap en specifieke vorm, ...
Zie Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
