 Zoek producten
 nl
ZN-V850 Verticaal bewerkingscentrum
Cat:Verticaal bewerkingscentrum
Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Of een verticaal bewerkingscentrum een betrouwbaar winstcentrum wordt of slechts een dure spindeldrager, hangt af van de plaats waar het wordt ingezet. De machine zelf is neutraal; de toepassing geeft het een doel. CNC verticale bewerkingscentra zijn nu gebruikelijk in de matrijzen- en matrijzensector, de automobielsector, de lucht- en ruimtevaartsector, de nieuwe energiesector en de precisietechniek – maar elk van deze terreinen duwt de spil, de gereedschapswisselaar en de werktafel in een andere richting.
Veel kopers vergelijken eerst de verplaatsing, het spiltoerental en de prijs en bepalen daarna de werklast. Voor een verticaal bewerkingscentrum levert die order meestal een machine op die te veel gespecificeerd is, of een machine die nooit helemaal past bij zijn hoofdtaak. De betere volgorde is om de onderdeelfamilie te definiëren, de dominante snijomstandigheden te bestuderen en van daaruit het spilbereik, de dempingsvereisten, de tafelgrootte, het spaanbeheer en de magazijncapaciteit te kiezen.
De verticale spilindeling werkt goed voor middelgrote prismatische onderdelen met meerdere kenmerken: gefreesde vlakken, geboorde patronen, getapte gaten en gevormde contouren. Omdat de zwaartekracht de spaan van het gereedschap wegtrekt, zijn de bescherming en het spaantransport eenvoudiger dan op een horizontale spil. De echte vraag is of de machinespecificatie aansluit bij het productieritme van de werkplaats. Batchpatronen, gereedschapsvariatie per bestelling en het type materiaal hebben allemaal meer invloed op die beslissing dan een enkel prestatienummer in een brochure.
Na met honderden bewerkingsbedrijven te hebben samengewerkt, weegt één onderscheid zwaarder dan elke brochurespecificatie: kopers die beginnen met een onderdeeltekening blijven kalm; kopers die beginnen met een spilcurve rationaliseren uiteindelijk een compromis.
Matrijs- en matrijswerk blijft een van de sterkste toepassingsgebieden voor verticale bewerkingscentra. Spuitgietmatrijzen, spuitgietmatrijzen, stansgereedschappen en elektroden delen een geometrie die de voorkeur geeft aan een verticale spil: diepe ribben, scherpe hoeken en geprofileerde oppervlakken die een soepele interpolatie en hoge herhaalbaarheid vereisen. In deze omgeving draait de machine zelden op maximale metaalverwijdering; de werklast gaat over het vasthouden van nauwkeurigheid tijdens lange, semi-onbeheerde cycli en herhaalde ondiepe passages.
Veel matrijzenbedrijven werken met afwerkingstoleranties van ongeveer ±0,005–0,01 mm en verwachten dat de afwijking stabiel blijft naarmate de machine opwarmt. Dat is de reden waarom gietstijfheid, uiterst nauwkeurige kogelomloopspindels en thermisch gedrag betere voorspellers van prestaties zijn dan het maximale spiltoerental. Wanneer de machine deze kenmerken mist, verschijnen de symptomen als schaduwlijnen, golvingen en inconsistente randdefinitie in gehard gereedschapsstaal.
Typische matrijstoepassingen op een VMC zijn onder meer:
 ZN-L1165 Verticaal bewerkingscentrum voor flexibele automobielbewerking Dit verticale bewerkingscentrum is geschikt voor prototypes en onderdelen uit kleine tot middelgrote series, zoals remklauwen en bedieningsarmen. De stijve structuur en snelle spindel ondersteunen gemengd snijden, boren en tappen, wat gebruikelijk is in de autoproductie. Bekijk Product →
| Toepassing | Typisch materiaal | Belangrijke machinefocus |
|---|---|---|
| Kunststof malholte | P20, S136, NAK80 | Gladde contouren, thermische stabiliteit |
| Spuitgietmatrijs | H13-typen | Stijfheid, trillingsdemping |
| Stempel gereedschap | Gehard gereedschapsstaal | Slijtvastheid, herhaalbare positionering |
| Elektrode | Grafiet, koper | Stofbescherming, schone spindel |
De automobielproductie wordt vaak geassocieerd met speciale transferlijnen; in de praktijk gebeurt een groot deel van de bewerking flexibel. Een verticaal bewerkingscentrum is een standaardoplossing voor prototypes, proefbatches en kleine tot middelgrote series onderdelen die een speciale lijn niet rechtvaardigen. Remklauwen, fusees, bedieningsarmen, kleplichamen, transmissiebehuizingen en elektromotorbehuizingen zijn typische werkstukken.
De dominante snijomstandigheden in de automobielsector zijn gemengd: periodiek zagen in gietijzer of aluminium plus veelvuldig boren, tappen en gleufsteken. Die combinatie legt druk op de spilversnelling, de nauwkeurige tapnauwkeurigheid en de spaanspoeling. Cyclustijd is de belangrijkste economische motor, dus acceleratie en gereedschapswisselsnelheid zijn belangrijker dan het absolute spilvermogen.
Aan de kant van elektrische voertuigen bewerkt hetzelfde verticale platform motoreindkappen, omvormerbehuizingen, stroomrails en waterkoelingsplaten. Deze onderdelen wisselen in één opstelling tussen korte aluminium blokken en lange, ondiepe platen, waardoor een stijve werktafel met flexibele klemming essentieel wordt.
De lucht- en ruimtevaart wordt vaak in verband gebracht met grote vijfassige portaalmachines, maar een groot deel van de vliegtuigbouw omvat detailonderdelen: beugels, fittingen, vloerplaten, afstandsblokken en structurele elementen die comfortabel op een verticale bewerkingscentrumtafel passen. De batchgroottes zijn bescheiden, de materiaalkosten zijn hoog en de traceerbaarheid van de afmetingen is van essentieel belang. De betrouwbaarheid van de bewerking heeft dus de neiging zwaarder te wegen dan de pure snelheid.
Dunwandige geometrieën vormen de meest onderscheidende uitdaging. Het werkstuk buigt door onder de snijdruk, waardoor diktevariatie en klapperen ontstaat. Een VMC helpt als hij vacuümopspanningen en hulpondersteuning van onderaf kan accepteren, en als de spil een stabiel koppel bij lage snelheid biedt voor nabewerkingen. Aluminiumlegeringen produceren ook lange, draderige spanen die moeten worden gebroken en afgevoerd, anders gaan de oppervlaktekwaliteit en de standtijd achteruit.
De nieuwe energiesector heeft de toepassingskaart van verticale bewerkingscentra aanzienlijk uitgebreid. Batterijbakken, module-eindplaten, busbars, vloeistofkoelplaten, laadpalen en controllerbehuizingen behoren tot een familie van grote, platte aluminium onderdelen die een verticaal platform efficiënt kan verwerken.
Aluminiumlegering en koper domineren deze materiaalstroom. Beide zijn zachter dan staal maar kleverig, dus spaanbeheersing en oppervlaktereinheid worden van cruciaal belang. Bij batterijgerelateerde onderdelen vormt metaalresten een ernstig kwaliteitsrisico. De machine heeft een sterke koelmiddelstroom, goed ontworpen spanschroeven en gemakkelijke toegang tot de werkzone nodig voor reiniging.
De grootte en het draagvermogen van de werktafel worden doorslaggevend wanneer de onderdelen lang en dun zijn. Met een tafel in het bereik van 1.200–1.500 mm kunnen twee of drie componenten in één opstelling worden vastgeklemd, waardoor de stilstandtijd wordt verkort en de kwaliteit consistent blijft van het ene werkstuk tot het andere.
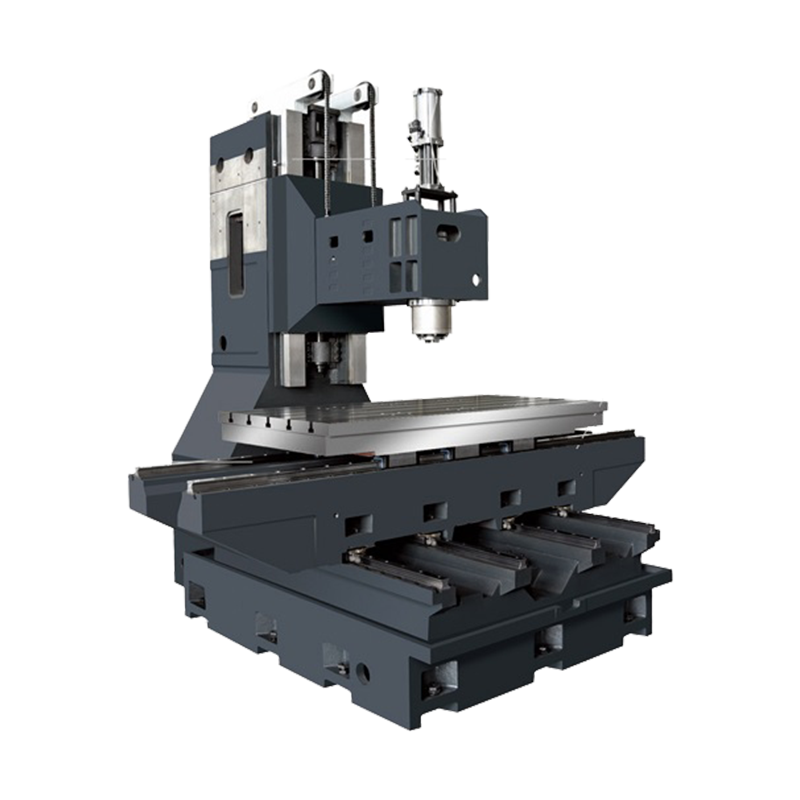 ZN-L1580 Verticaal bewerkingscentrum voor de bewerking van brosse materialen Met een langere werktafel en stijve constructie is dit centrum geschikt voor het bewerken van saffier, keramiek en composieten. Het handhaaft de stabiliteit bij lagere snelheden om ondiepe sneden onder controle te houden en afbrokkelen van de randen te voorkomen. Bekijk Product →
Buiten de belangrijkste vakgebieden maken fabrikanten steeds vaker gebruik van verticale bewerkingscentra voor minder voor de hand liggende toepassingen. Saffier, keramiek, koolstofvezelcomposieten en andere broze materialen worden bewerkt op een verticaal platform met diamantgecoat gereedschap en afgedichte spindels die de lagers beschermen tegen schurend stof. De machine moet stijf blijven bij lagere toerentallen, omdat broze materialen een geringe snedediepte en gecontroleerde voeding nodig hebben om afbrokkelen van de randen te voorkomen.
Algemene precisietechniek blijft het breedste toepassingsgebied: pompen, kleppen, tandwielkasten, flenzen, mallen, armaturen en eenmalige vervangingsonderdelen. Voor een jobshop kan één VMC in één week vijf verschillende industrieën bedienen. Die flexibiliteit hangt af van drie kenmerken: een automatische gereedschapswisselaar met voldoende capaciteit, een werkstukopspansysteem dat snel opnieuw kan worden geconfigureerd, en een besturing die het meten en instellen van gereedschap eenvoudig maakt.
Zodra het toepassingsgebied duidelijk is, wordt het selectieproces eenvoudiger. De onderstaande tabel vat de typische machineprioriteiten samen die verschillende industrieën op hetzelfde verticale platform plaatsen.
| Toepassing field | Toerentalbereik van de spil | Belangrijke machineprioriteit |
|---|---|---|
| Schimmel en sterf | 8.000–12.000 tpm | Contournauwkeurigheid, stijfheid, thermische stabiliteit |
| Auto-onderdelen | 12.000–15.000 tpm | Snelle ATC, snelle acceleratie, stevig tikken |
| Luchtvaartdetails | 10.000–15.000 tpm | Vijfassige optie, koelvloeistofbeheer |
| Nieuwe energie | 10.000–15.000 tpm | Spaanafvoer, grote tafelcapaciteit |
| Werkwinkels/algemeen | 10.000–12.000 tpm | Flexibiliteit, snelle installatie, betrouwbare ATC |
Ook is er structureel keuze tussen verticale en horizontale bewerking. Voor prismatische onderdelen die op meerdere vlakken moeten worden bewerkt, presenteert een horizontale machine bij elke index een nieuw gezicht, en daarom geven volumefabrikanten daar vaak de voorkeur aan. Voor enkelzijdig werk, diepe zakken en frequente wisselingen zijn de toegankelijkheid en de compacte voetafdruk van een verticale machine meestal de betere afweging. De vergelijking van horizontale en verticale bewerkingscentra verklaart het verschil in dagelijkse operationele termen.
De toepassingsgebieden van een CNC verticaal bewerkingscentrum zijn geen marketinglijst; ze zijn een checklist van verwachtingen. De machine moet de snijkrachten absorberen, de tolerantie behouden, de spanen afvoeren en passen bij de batchgrootte waarmee uw werkplaats daadwerkelijk te maken heeft. Door te beginnen met de applicatie laat u het machineontwerp voor u werken. Wanneer de VMC op deze manier wordt gekozen, wordt het een van de meest veelzijdige en betrouwbare apparaten in de fabriek.

Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details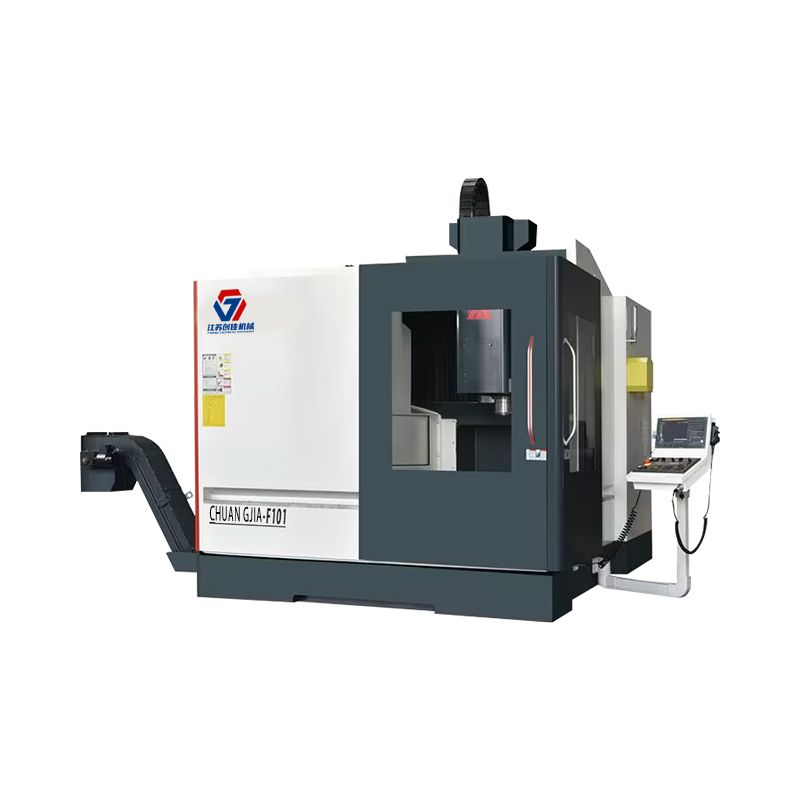
Het drieassige steunoppervlak van deze reeks portaalbewerkingscentra maakt gebruik van een lineaire rolgeleiding voor zwaar gebruik, die gemakkelij...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details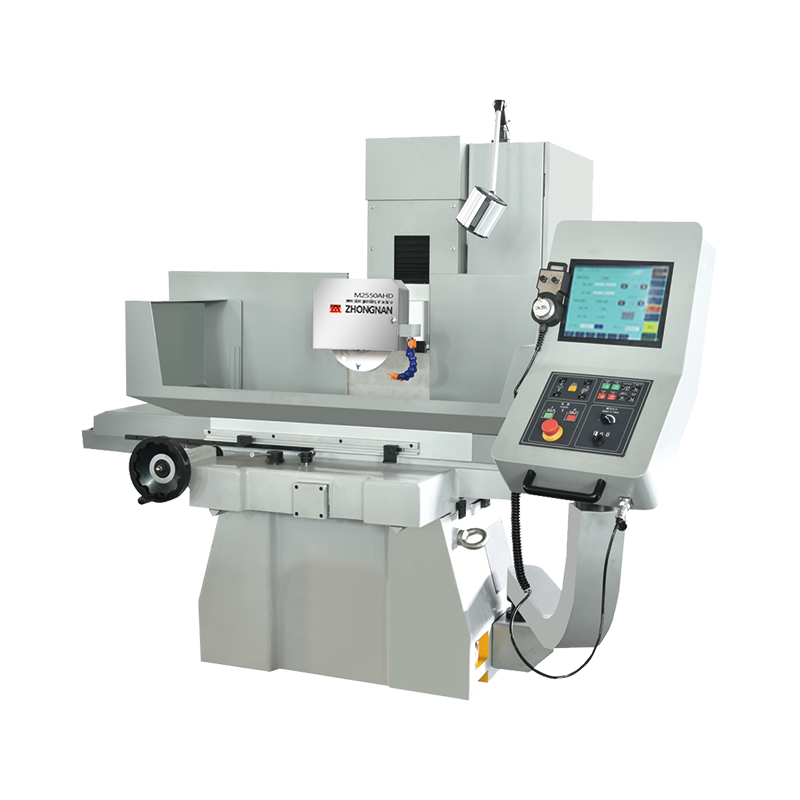
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details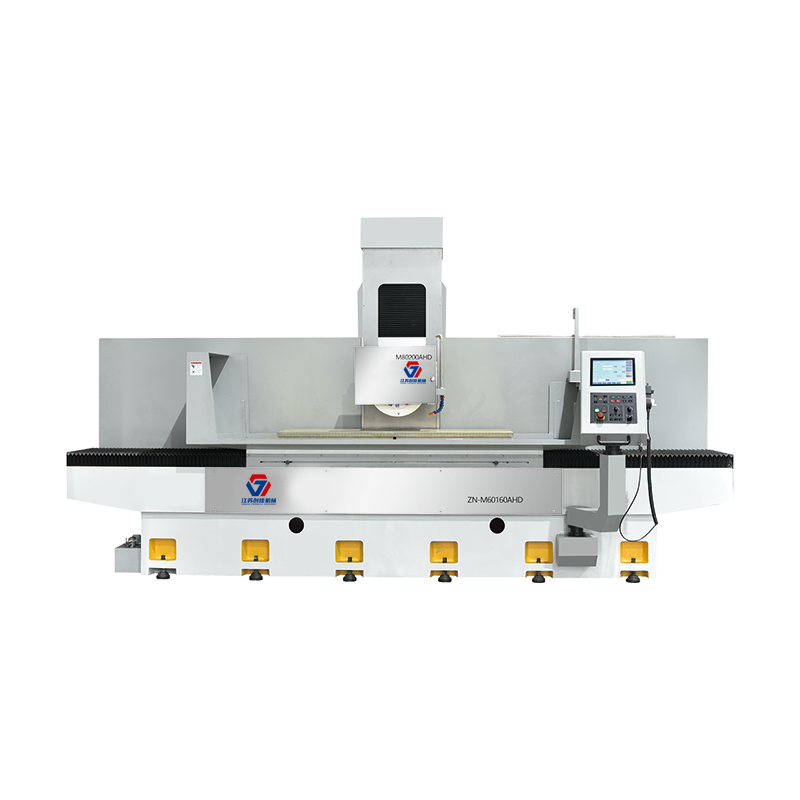
De werktuigmachine is voornamelijk geschikt voor het nauwkeurig slijpen van verschillende metalen materialen, zoals vlak, stap en specifieke vorm, ...
Zie Details
Uitgerust met een verticale en een horizontale tandwielkop, is het uitgaande koppel groot en de snijkracht sterk. Nadat de vastklemmen kunnen het b...
Zie Details
Werk voornamelijk de interne profielen van spoorlocomotieven; Kleine en lange delen van auto's; TV-frames, koelkastframes, behuizingen voor co...
Zie Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
