 Zoek producten
 nl
ZN-L1580 Verticaal bewerkingscentrum
Cat:Verticaal bewerkingscentrum
Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details
Een werkvloermanager ziet hoe een nieuwe batch behuizingen de eerste bewerking doorloopt. De spil valt neer, grijpt in op het werkstuk en beweegt zich door een reeks van boren, contouren en tappen zonder handmatige tussenkomst. Dat rustige, herhaalbare ritme is de dagelijkse realiteit van een CNC verticaal bewerkingscentrum aan het werk.
Voor elke machinewerkplaats die zijn volgende investering in apparatuur evalueert, is het verticale bewerkingscentrum, of VMC, meestal de eerste serieuze overweging. Het is de meest voorkomende CNC-bewerkingsmachine in de productie, en met goede reden. Maar de term omvat een breder scala aan machines dan velen beseffen, en om er één te selecteren is meer nodig dan het vergelijken van de spilsnelheid of de tafelgrootte. De machine moet passen bij de onderdelen, de materialen en het productievolume dat u daadwerkelijk draait.
In dit artikel wordt uitgelegd wat een CNC verticaal bewerkingscentrum is, wat er in de machine gebeurt tijdens een typische cyclus en welke specificatiekeuzes het belangrijkst zijn als u klaar bent om te kopen.
Een CNC verticaal bewerkingscentrum is een computergestuurde werktuigmachine die een verticaal georiënteerde spil gebruikt om materiaal van een werkstuk te verwijderen. De spil bevat een roterend snijgereedschap dat het werkstuk van bovenaf benadert en langs meerdere assen beweegt om nauwkeurige kenmerken te produceren, zoals gaten, sleuven, kamers en geprofileerde oppervlakken.
De meest voorkomende configuratie is de 3-assige VMC, waarbij de spil langs de X-, Y- en Z-assen beweegt. Het werkstuk wordt doorgaans vastgeklemd op een tafel die in de X- en Y-richting beweegt, terwijl de spil verticaal in Z beweegt. Deze opstelling geeft de machine een breed werkbereik binnen een compacte footprint en creëert een open, toegankelijk werkgebied dat operators gemakkelijk kunnen controleren.
Het "centrum" in het bewerkingscentrum verwijst naar een machine die in één enkele opstelling meerdere bewerkingen kan uitvoeren, zoals frezen, boren, tappen en soms kotteren. Een bewerkingscentrum beschikt vrijwel altijd over een automatische gereedschapswisselaar, die een set gereedschappen opslaat en deze tijdens het programma in de spil verwisselt. Die automatisering maakt van een eenvoudige freesmachine een waar bewerkingscentrum.
"Het verticale bewerkingscentrum is niet de meest ingewikkelde machine in de werkplaats. Het is gewoon de meest praktische."
— Productie-ingenieur, metaalverwerkende industrie
Het onderscheiden van een VMC van andere werktuigmachines komt neer op de spiloriëntatie. Bij een horizontaal bewerkingscentrum is een spil parallel aan de werktafel gemonteerd, wat de spaanafvoer verbetert, maar een complexere opstelling en een groter vloeroppervlak vereist. Een CNC-freesmachine zonder automatische gereedschapswisselaar kan dezelfde basissneden uitvoeren, maar vereist dat een operator de gereedschappen handmatig verwisselt, waardoor de doorvoer van onderdelen die meerdere bewerkingen vereisen, wordt verminderd. De VMC bevindt zich tussen deze uitersten: eenvoud van verticale spil met geautomatiseerde multitoolmogelijkheden.
De prestaties van een verticaal bewerkingscentrum zijn afhankelijk van de kwaliteit en coördinatie van verschillende subsystemen. Als u deze componenten begrijpt, beschikt u over een praktische basis om de ene machine met de andere te vergelijken.
De spil is het roterende geheel dat het snijgereedschap vasthoudt. De oriëntatie, verticaal, is wat de VMC zijn naam geeft, maar er zit veel meer achter het verhaal onder de oppervlakte. Spilsnelheid, koppel, conus en stijfheid bepalen samen welke materialen de machine productief kan snijden.
De spilsnelheid, uitgedrukt in omwentelingen per minuut (rpm), heeft een directe invloed op de oppervlakteafwerking en de snijefficiëntie. Een standaard VMC biedt doorgaans spilsnelheden tussen 8.000 en 12.000 tpm. Hogesnelheidsmodellen werken bij 15.000 tot 20.000 tpm en zijn zeer geschikt voor aluminium en non-ferromaterialen, waar hoge snijsnelheden fijne afwerkingen opleveren en de bewerkingstijd verkorten. Spindels met een lager toerental en een hoog koppel, doorgaans onder de 6.000 tpm, hebben de voorkeur voor staal, roestvrij staal en gietijzer, waarbij de prioriteit de snijkracht is in plaats van de snelheid.
De spilconus, meestal CAT-40 of BT-40 bij middelgrote VMC's, en CAT-50 of BT-50 bij grotere machines, bepaalt de stijfheid van het gereedschap en de maximale materiaalverwijderingssnelheid die de machine kan verdragen. Een #50 conische spil is aanzienlijk stijver dan een #40 conische spil, maar vereist grotere, zwaardere gereedschappen en brengt hogere aanschafkosten met zich mee.
Fabrikanten schatten het spilvermogen in kilowatt of pk, maar deze waarden moeten worden gezien naast koppelcurven en niet als geïsoleerde cijfers. Een spil met een hoog nominaal vermogen bij een laag toerental biedt echte snijcapaciteiten in taaie metalen, terwijl een spil die alleen bij een hoog toerental het maximale vermogen bereikt, kan afslaan bij een zware voorbewerkingsgang. Wanneer u machines vergelijkt, onderzoek dan het koppel bij het toerentalbereik dat u daadwerkelijk zult gebruiken. Dit is een betere indicatie of de machine uw materialen aankan.
De basis en kolom van een VMC zijn van gietijzer of zwaar geribbeld staal, ontworpen om snijkrachten en trillingen te absorberen in plaats van deze over te brengen op het werkstuk. Waarom doet dit er toe? De relatie tussen stijfheid en nauwkeurigheid is direct en meedogenloos. Een machine met een ontoereikende structuur zal buigen onder snijbelastingen, waardoor dimensionale afwijkingen, klappersporen en een slechte oppervlakteafwerking ontstaan, ongeacht hoe nauwkeurig de kogelomloopspindels zijn.
Vooral de Z-as profiteert van een stijf ontwerp. Omdat de spil het werkstuk verticaal nadert, moet de kolom zowel het gewicht van de spilkop als de neerwaartse snijkrachten ondersteunen. Een robuuste boxway-constructie biedt uitstekende demping en stijfheid voor de bewerking van staal en gietijzer, terwijl lineaire geleidingen een snellere acceleratie en soepelere beweging bieden voor aluminium- en non-ferrowerk. Sommige fabrikanten bieden hetzelfde frame aan met beide geleidingsopties, zodat u de juiste structuur voor uw typische werklast kunt kopen.
De automatische gereedschapswisselaar (ATC) tilt een bewerkingscentrum verder dan een handmatige freesmachine. Een typisch magazijn met 24 gereedschappen bevat voldoende gereedschap voor een volledige taakreeks, wat betekent dat de operator een onbewerkt werkstuk kan laden, het programma kan starten en meerdere bewerkingen in een continue cyclus kan uitvoeren. De tijd tussen gereedschap en gereedschap varieert gewoonlijk van 1,5 tot 4 seconden, afhankelijk van het ontwerp van de wisselaar en de spiloriëntatie.
De praktische impact is de doorvoer. Een werkplaats met kleine batches onderdelen voor meerdere bewerkingen zal veel minder uren besteden aan het wisselen van gereedschap. De wisselwerking is een initiële investering. Een met ATC uitgeruste VMC kost meer dan een handmatige machine, en de extra gereedschappen en instelprocessen moeten worden gerechtvaardigd gedurende de levensduur van de machine.
De CNC-besturing is het venster van de operator op de machine. Een betrouwbare besturingsinterface verbetert de gehele workflow, van programmeren tot instellen en probleemoplossing. Zoek naar bedieningselementen die intuïtief genoeg zijn zodat uw bestaande operators snel kunnen leren. De compatibiliteit van de besturing met uw huidige CAD/CAM-postprocessors is net zo belangrijk als de hardwarespecificaties, aangezien een incompatibele post zelfs het meest capabele machineontwerp verslaat.
Een andere factor is het geheugen en de verwerkingssnelheid van de besturing. Complexe 3D-programma's met fijne toleranties kunnen een grote hoeveelheid code genereren. Zorg ervoor dat de besturing voldoende geheugen en een voldoende snelle processor biedt om uw meest veeleisende programma's zonder vertraging of interpolatiefouten uit te voeren.
De onderdeelgeometrie en het productievolume bepalen uiteindelijk welke VMC-configuratie moet worden gekozen. Hier vindt u de configuraties van de hoofdassen en hoe deze van invloed zijn op wat u kunt produceren.
Het standaard 3-assige verticale bewerkingscentrum voert X- en Y-bewegingen uit op de tafel en Z-bewegingen op de spil. Het verwerkt de overgrote meerderheid van prismatische onderdelen: blokken, platen, flenzen, behuizingen en eenvoudige beugels. Voor werkstukken met kenmerken op meerdere vlakken voert u meerdere opstellingen uit of gebruikt u een draaitafel om het onderdeel te indexeren. Hoewel een 3-assige machine geen complexe schuine oppervlakken in één enkele opstelling kan produceren, is de eenvoud van programmering en bediening de reden dat deze machine voor de meeste werkplaatsen de standaardkeuze blijft.
Een 4-assige VMC voegt een roterende as toe die het werkstuk rond de X- of Y-as roteert. Hierdoor is bewerking aan vier zijden van een onderdeel mogelijk zonder herpositionering, waardoor de insteltijd wordt verkort en de nauwkeurigheid wordt verbeterd. Veel voorkomende toepassingen zijn onder meer cilindrische onderdelen, kleplichamen en componenten die nauwkeurige hoekkenmerken vereisen.
VMC's met 5 assen voegen twee roterende assen toe, waardoor de spil of tafel doorgaans kan kantelen en roteren. Dit maakt het bewerken van complexe vrije-vormoppervlakken, ondersnijdingen en diepe holtes in één opspanning mogelijk. De voordelen zijn een consistente nauwkeurigheid bij alle bewerkingen, kortere insteltijden en de mogelijkheid om kortere, stijvere gereedschappen te gebruiken door het werkstuk gunstig onder de spil te oriënteren. Een vijfassige VMC vraagt een hogere prijs en vereist meer geavanceerde programmeervaardigheden, maar voor lucht- en ruimtevaart-, medisch- en matrijswerk is dit vaak de enige praktische oplossing.
De asverplaatsingsafmetingen bepalen het grootste werkstuk dat de machine kan verwerken. Een gewone middelgrote VMC biedt een X-veerweg van ongeveer 800 mm, een Y-veerweg van 500 mm en een Z-veerweg van 500 mm. Zorg er altijd voor dat het werkbereik overeenkomt met uw daadwerkelijke onderdeelbereik, en niet met een maximale theoretische grootte. Een machine met een grotere tafel dan nodig kost meer vloeroppervlak, sledebeweging en snijlucht, zonder enig productievoordeel toe te voegen.
Even belangrijk is de maximale tafelbelasting. Snijkrachten en het gewicht van uw meest voorkomende armaturen werken beide op de tafel. Een machine die geschikt is voor een tafelbelasting van 500 kg voert bij volle belasting niet noodzakelijkerwijs dezelfde snijgang uit als wanneer deze leeg is. Zwaardere belastingen zorgen voor extra spanning op de lineaire geleidingen en kogelomloopspindels, wat de acceleratie en precisie beïnvloedt. Als uw werkstukken consistent het nominale maximum van de machine benaderen, overweeg dan een zwaarder model.
Op elk VMC-specificatieblad staan cijfers over de positioneringsnauwkeurigheid en herhaalbaarheid. Door te beslissen wat deze cijfers u echt vertellen, voorkomt u kostbare fouten bij de machineselectie. De waarden worden doorgaans uitgedrukt in millimeters en worden gemeten aan de uiteinden van de machine.
De positioneringsnauwkeurigheid is de maximale afwijking tussen een opgedragen positie en de daadwerkelijke positie die de machine bereikt. Herhaalbaarheid beschrijft het vermogen van de machine om herhaaldelijk naar dezelfde positie terug te keren. Een goede herhaalbaarheid is veel belangrijker voor de consistentie van de productie.
| Specificatie | Standaard VMC | Zeer nauwkeurige VMC |
|---|---|---|
| Nauwkeurigheid van positionering | ±0,008 mm | ±0,003 mm |
| Herhaalbaarheid | ±0,005 mm | ±0,002 mm |
| Spiluitloop | 0,005 mm | 0,002 mm |
Een machine met hoge precisie die drie keer zo duur is, kan van cruciaal belang zijn voor het afwerken van matrijzen of voor auto-onderdelen met zeer nauwe toleranties. Voor algemene bewerkingen voldoet een standaardmachine aan de eis tegen veel toegankelijkere kosten. De aanbevolen aanpak is om de kleinste tolerantie voor uw huidige onderdelenportfolio te identificeren en vervolgens een machine te selecteren waarvan de herhaalbaarheid ten minste een derde van die tolerantie bedraagt. Het kopen van onnodige precisie is net zo verspillend als het kopen van onvoldoende precisie.
De veelzijdigheid van de VMC heeft ervoor gezorgd dat het de ruggengraat is geworden van machinewerkplaatsen in een breed scala van industrieën. De meest voorkomende toepassingen sluiten aan bij de natuurlijke sterke punten van de machine: plaatachtige onderdelen, complexe mallen en productie van kleine tot middelgrote batches.
De materialen die worden bewerkt, zijn even gevarieerd. Zacht staal, gelegeerd staal en roestvrij staal zijn standaardproducten voor algemene winkels. Gietijzer wordt dagelijks verwerkt in talloze gieterijen en bewerkingsfabrieken. Aluminium draait met hoge spilsnelheden en voedingssnelheden, waardoor precies het soort snelle cycli ontstaat dat VMC's tot een bron van hoge productiviteit maakt. Legeringen voor hoge temperaturen in de lucht- en ruimtevaart en de medische sector vereisen rigide machines met krachtige spindels en conservatieve snijstrategieën.
Vanwege dit materiaal en de breedte van de toepassing is de VMC na een basisfreesmachine meestal de eerste machine die een teeltbedrijf koopt, en blijft hij jarenlang het werkpaard op de vloer.
Aankoopbeslissingen die alleen op basis van een catalogus worden genomen, overleven zelden het contact met de winkelvloer. Het selectieproces moet in plaats daarvan beginnen met uw onderdelen, en niet met het marketingmateriaal van de machine. De driestappenaanpak die volgt is een praktisch raamwerk dat in echte productieomgevingen heeft gewerkt.
Naast deze stappen zijn service en ondersteuning belangrijker dan welke specificatie dan ook. Controleer de reputatie van de fabrikant op het gebied van de beschikbaarheid van onderdelen, de kwaliteit van de machinedocumentatie en de after-salestraining. Een machine die een week op een reserveonderdeel wacht, kost veel meer dan het aanvankelijke prijsverschil.
Voor winkels die werkzaam zijn in de matrijzen-, automobiel- of nieuwe energiesector kan het ook de moeite waard zijn om naar een machinebouwer te kijken met een geïntegreerde productieketen, wat betekent dat het bedrijf het gieten, bewerken en assembleren van zijn eigen machines controleert. Dit niveau van verticale integratie vertaalt zich vaak in betere kwaliteitscontrole en kortere toeleveringsketens voor onderdelen.
Jiangsu Chuangjia Machinery heeft zijn reputatie rond die exacte aanpak opgebouwd. Het bedrijf werd in 2000 opgericht als fabrikant van vlakslijpmachines en biedt nu een reeks verticale CNC-bewerkingscentra aan, waaronder de ZN-V850 Verticaal bewerkingscentrum voor snelfrezen Deze VMC van Chuangjia Machinery is ontworpen voor nauwkeurig frezen, boren en tappen in middelgrote series, met een stijve kolomstructuur en een koelsysteem om de nauwkeurigheid te behouden. Bekijk Product → ,
 ZN-V855 Verticaal bewerkingscentrum met verbeterde stijfheid Een snel bewerkingscentrum dat geschikt is voor de complexe verwerking van oppervlakken en doosdelen, met een stabiele basis en lineaire geleidingen met lage wrijving voor een consistente, efficiënte werking. Bekijk Product → , en ZN-L1165 Verticaal bewerkingscentrum voor grotere werkstukken Dit model biedt een grote tafel voor het hanteren van grotere onderdelen, waarbij een ontwerp met een vaste kolom wordt gecombineerd met uiterst nauwkeurige spilprestaties voor betrouwbare bewerking in meerdere processen. Bekijk Product → , ondersteund door een eigen gieterij en eindassemblage in een productiefaciliteit van 100.000 vierkante meter. Als u de volledige productieketen ziet, krijgt u een praktisch beeld van de capaciteit van een fabrikant.
Een VMC is een bezit voor de lange termijn, en de onderhoudsgewoonten bepalen of het gedurende tien jaar waarde oplevert of na vier jaar een verplichting wordt. Als u nog niet bekend bent met het gebruik van VMC, zullen de volgende punten u op de goede weg helpen.
Controleer de niveaus van het smeersysteem en controleer de olietoevoer naar de geleidingen. Verwijder na elke dienst de spanen van het werkgebied en de wegdekken. Ook het monitoren van het koelvloeistofmengsel behoort tot de dagelijkse praktijk. Verouderde of vervuilde snijvloeistof leidt tot een slechte oppervlakteafwerking en verkort de standtijd van het gereedschap.
Reinig en vet de spilconus vóór elke gereedschapswisseling lichtjes in. Een vuile conische zitting brengt de concentriciteit van het gereedschap in gevaar en leidt tot voortijdige slijtage en trillingen van het gereedschap. Voer regelmatig een opwarmcyclus van de spil uit voordat u langdurig gaat snijden, om de lagertemperaturen op een stabiele staat te brengen.
Na verloop van tijd ontwikkelen kogelomloopspindels meetbaar spel. Veel bedieningselementen bieden routines voor spelingcompensatie die de opgedragen positie aanpassen om rekening te houden met de speling. De juiste aanpak is om de speling op elke as op gedefinieerde intervallen te meten en de compensatieparameters dienovereenkomstig aan te passen. Door overmatige slijtage vroegtijdig te signaleren, worden afgedankte onderdelen en duurdere reparaties voorkomen.
De manier waarop een machine met spanen omgaat, heeft een directe invloed op de kwaliteit van de onderdelen en de uptime. Een goed ontworpen koelsysteem spoelt spanen uit de snijzone, voorkomt het opnieuw snijden van spanen en houdt de gereedschapstemperatuur stabiel. Vooral VMC's hebben de neiging om spanen op te hopen in de werkzone. Kies een machine met effectieve koelmiddelsproeiers en een spanentransporteur die past bij uw spanenvolume.
De juiste werkwijze is niet extravagant, maar wel consistent. Operators die de standtijd van gereedschappen bijhouden, machinealarmen registreren en een vast schema voor preventief onderhoud volgen, krijgen meer productie tegen lagere levenscycluskosten. De machine die u bezit, is slechts zo goed als de mensen die hem besturen.
Om te begrijpen waarom een VMC de juiste keuze is tussen verschillende bewerkingstechnologieën, moet u eerlijk kijken naar de beperkingen ervan. Een horizontaal bewerkingscentrum blinkt bijvoorbeeld uit in het zwaar verspanen van grote gietstukken en prismatische onderdelen, omdat de horizontale spiloriëntatie ervoor zorgt dat spanen van het snijgebied wegvallen. Maar een HMC vraagt een aanzienlijk hogere prijs, heeft gespecialiseerde armaturen nodig en neemt meer vloeroppervlak in beslag. Een CNC-router biedt een groot werkgebied tegen lagere kosten, maar de lichtgewicht structuur kan geen metalen bewerken met de nauwkeurigheid van een VMC.
Een goede vuistregel is dat als het onderdeel grofweg kubusvormig is, een verticale spindelmachine er goed mee om kan gaan. Als het onderdeel daarentegen langer is dan hoog, of als het onderdeel diepe holtes vereist waar spaanafvoer een probleem is, dan is een horizontale machine wellicht beter geschikt. Als u het verschil kent, kunt u een kostbare misaankoop voorkomen. Een diepgaande vergelijking van de twee benaderingen kan bij die beoordeling helpen.
Voor het merendeel van het algemene bewerkingswerk maakt de balans tussen mogelijkheden, gebruiksgemak en aanschafkosten van de VMC hem tot het referentiepunt in zijn klasse.
Wanneer u uw kandidatenlijst heeft beperkt, voert u drie tests uit voordat u de bestelling ondertekent:
De hier gepresenteerde platformvereisten bieden u een duidelijke checklist. Beschouw het bewerkingscentrum als onderdeel van een productiesysteem, en niet op zichzelf. De juiste VMC integreert soepel in uw workflow, kan duizenden uren draaien en brengt een mate van consistentie in uw uitvoer die handmatige vaardigheden alleen niet kunnen bieden.

Deze serie bewerkingscentra is bevestigd in een A-vormige enkele kolom, een mobiele structuur van de werkbank, een hoge stijfheid van de basisonder...
Zie Details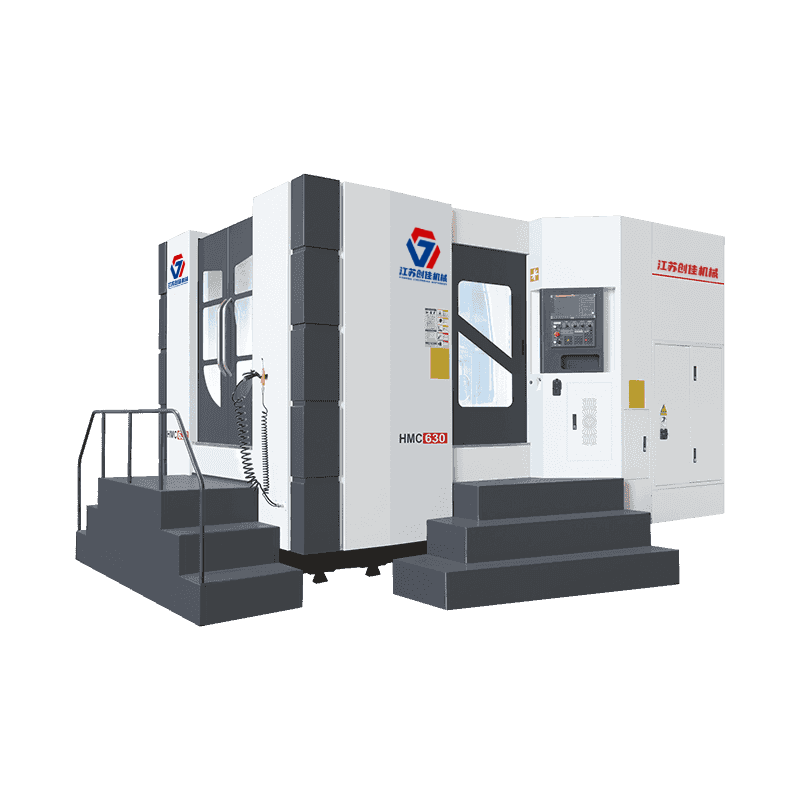
Het bed heeft een onderliggende T-structuur, de tafel beweegt rond (X-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt heen en weer ...
Zie Details
Het drieassige steunoppervlak van deze reeks portaalbewerkingscentra maakt gebruik van een lineaire rolgeleiding voor zwaar gebruik, die gemakkelij...
Zie Details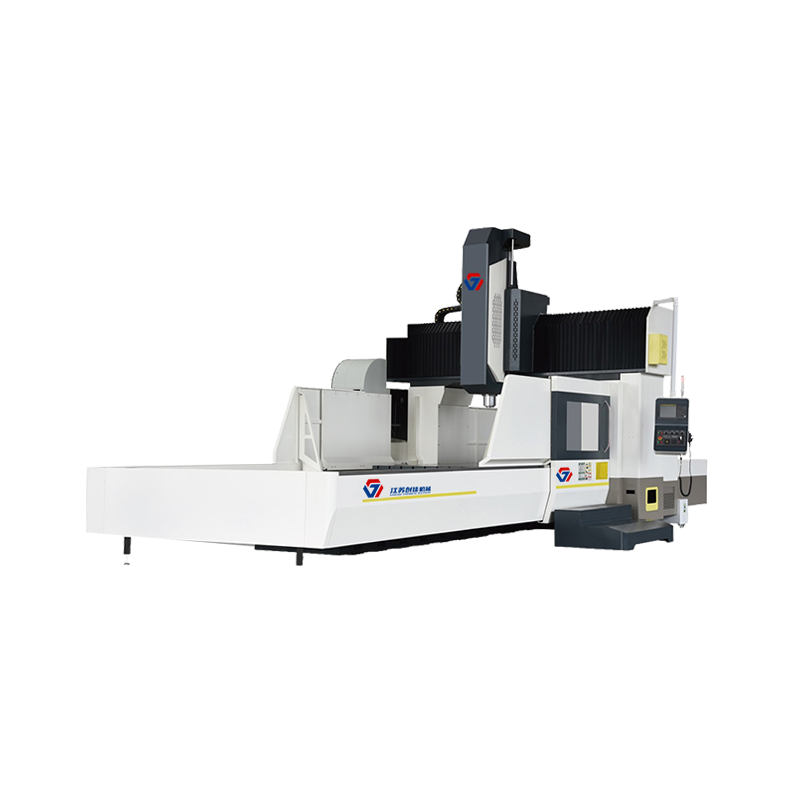
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details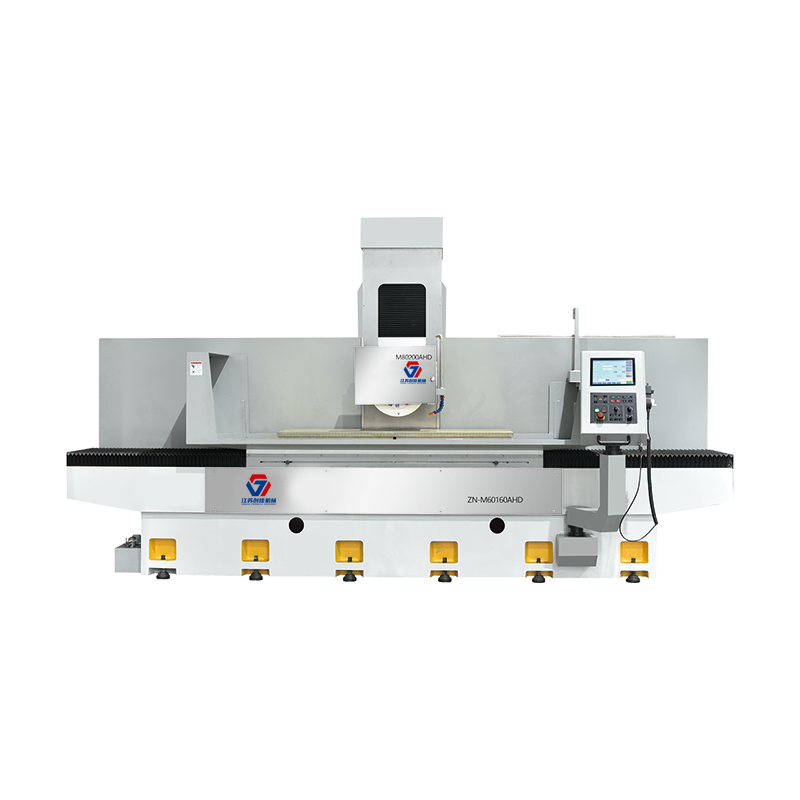
De werktuigmachine is voornamelijk geschikt voor het nauwkeurig slijpen van verschillende metalen materialen, zoals vlak, stap en specifieke vorm, ...
Zie Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
