 Zoek producten
 nl
HMC-630 (omgekeerde T) horizontaal bewerkingscentrum
Cat:Horizontaal bewerkingscentrum
Het bed heeft een onderliggende T-structuur, de tafel beweegt rond (X-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt heen en weer ...
Zie Details
Twee kolommen, één dwarsrail en een tolerantieband die de productie in twee ploegen overleeft of stilletjes verdwijnt in jaar drie. Wat u op papier moet afrekenen voordat de inkooporder wordt ondertekend.
Een malbasis van 2.400 mm x 1.600 mm wordt geleverd met vier afgewerkte zakken, schuine waterlijnnokken en een vlakheidsmarkering van 0,05 mm over het volledige oppervlak. Op een verticaal bewerkingscentrum met C-frame van 1.000 mm bestaat dat onderdeel uit drie opstellingen, drie heropspanningen en een foutenstapel die de inspectieafdeling ontdekt voordat de klant dat doet.
Eerst de conclusie: zodra een werkstuk ongeveer 1.500 mm in één as passeert, of drie of meer vlakken nodig heeft die in een enkele opspanning moeten worden gezaagd, is een CNC-portaalbewerkingscentrum met dubbele kolom niet langer de dure optie, maar wordt het meestal de goedkopere, omdat er geen opstellingen nodig zijn. De moeilijkere vraag is de tweede. Zal er na vijf jaar tweeploegendienst nog steeds tolerantie bestaan? Dat antwoord wordt bepaald door de structuur, niet door het controlemerk.
Twee kolommen stijgen uit het bed, een dwarsrail overspant ze, en de spilkop of ram beweegt langs die rail. Het verschil met een C-frame machine is niet cosmetisch. Bij een C-frame-ontwerp hangt de spil aan één kant van een enkele kolom, waardoor de snijkracht die kolom wegduwt van het werkstuk en de kolom groeit naarmate de spil warmer wordt. Een machine met dubbele kolommen sluit de lus aan beide zijden: twee kolommen delen de belasting en de thermische massa blijft ongeveer symmetrisch rond de hartlijn van de spil. Die symmetrie is de reden waarom een portaal vlak blijft over een vlak van 2 meter, terwijl een C-frame-machine met zichzelf begint te discussiëren.
De eerste dingen om te onderzoeken zijn daarom de bed- en kolomgietstukken, het dwarsrailgedeelte, het ramgedeelte en het draagvermogen van de tafel. Een portaal dat een werkstuk van 12 ton draagt, gedraagt zich heel anders dan een portaal dat een plaat van 3 ton draagt, zelfs als de X-weg identiek is.
Het grootste deel van de kloof tussen twee portaalcitaten komt voort uit drie beslissingen, waarvan geen enkele de verf is.
| Indeling | Hoe het beweegt | Beste pasvorm | Pas op voor |
|---|---|---|---|
| Vaste dwarsrail, reistafel | Tafel beweegt in X, railhoogte vast | Platte, brede platen met constante dikte | Beperkt Z-bereik; lange tafelreizen hebben vloeroppervlak nodig |
| Verticaal bewegende dwarsrail, vaste tafel | Spoor stijgt en daalt, werk blijft vastgeklemd | Hoge, zware onderdelen die nooit opnieuw mogen worden vastgeklemd | Stijfheid van railklemmen en thermisch gedrag |
| Bewegende kolom (portaalbewegingen) | Kolommen reizen langs een lang bed | Typebar, profiel en zeer lange delen | Bedlengte, egalisatie en funderingskosten |
| Vijfassige kop op de ram | Draai-kantelkop plus lineaire assen | Schuine zakken en voorgevormde oppervlakken | Fout bij stapelen per as; programmering kosten |
Catalogus X-, Y- en Z-bewegingen worden gemeten tussen mechanische limieten, niet tussen de oppervlakken die u daadwerkelijk nodig heeft. Het bruikbare omhulsel is het onderdeel, plus de opspanplaat, plus het langste gereedschap in het programma, plus klemspeling, minus een veiligheidsmarge die in de meeste winkels op 100 mm wordt ingesteld. Kopers die de machine alleen op basis van de onderdeeltekening op maat maken, voldoen doorgaans aan de ontbrekende 150 mm wanneer de vlakfrees in de snede komt.
In de technische overeenkomst horen drie cijfers: maximale tafelbelasting in kilogram, afstand spilneus tot tafel aan beide uiteinden van de Z-slag en bruikbare hoogte onder de dwarsrail. Een portaal met een vermogen van 8 ton in het midden van de tafel kan aan de uiteinden minder dragen, wat een gesprek waard is om vóór de bezorging te voeren in plaats van erna.
Info — zet tolerantieclaims op schrift
De geometrische nauwkeurigheid wordt normaal gesproken geverifieerd volgens ISO 230-1, en de positioneringsnauwkeurigheid en herhaalbaarheid volgens ISO 230-2, met behulp van een laserinterferometer of een ballbar. Vraag welke instrumenten en assen de acceptatietest omvat. Een citaat dat een getal noemt, maar geen methode, is een marketingfiguur.
Gantry-kopers hebben de neiging om het spiltoerental te hoog in te schatten en het koppel te weinig af te lezen. Een vlakfrees van 200 mm die 4 mm van een stalen plaat haalt, heeft een koppel bij een laag toerental, een stijve ram en zware geleidingen nodig; 12.000 tpm is voor die snede niet relevant. Waar het werk aluminium of grafiet is, veranderen de prioriteiten, en snelle stroomversnellingen en een royaal koelmiddelvolume zijn belangrijker dan ruwe snijkracht.
Dermisch gedrag is de stillere helft van hetzelfde probleem. Een symmetrisch portaal groeit voorspelbaarder dan een C-frame, maar groeit nog steeds. Een machine die een cyclus van twaalf uur koud start, maakt deze af met een andere geometrie dan een machine die een opwarmtijd van 30 minuten heeft gehad. Winkels die strakke vlakheidsaanduidingen hanteren, zouden die opwarming in het procesblad moeten schrijven in plaats van dit aan de operator over te laten.
Waarschuwing: de vloer maakt deel uit van de machine
Een portaal dat op een vloer is genivelleerd en later bezinkt, zal verdraaien, en het eerste symptoom is meestal een vlakheidsprobleem dat aan de spil wordt toegeschreven. Controleer de plaatdikte, laat isolatiekussens toe en controleer de waterpasstelling opnieuw na de eerste productiemaand.
Een draai-kantelkop of een draaitafel op een groot portaal is een echt productiviteitshulpmiddel wanneer een onderdeel schuine vakken, geprofileerde oppervlakken of kenmerken aan vijf zijden draagt, omdat opstellingen worden geëlimineerd waarvoor anders een kraan nodig zou zijn. Het is een dure manier om vlakke platen te bewerken.
De beslissing komt neer op het nauwkeurigheidsbudget. Elke toegevoegde as draagt zijn eigen fout bij, en de machine moet volumetrisch worden geverifieerd in plaats van één as tegelijk. Als schuin werken een klein deel van de cyclus uitmaakt, is een vaste kop en een goed gekozen armatuur het betere alternatief; als de geometrie het punt van het onderdeel is, is een vijfassig portaal in de klasse ZNLM2214 het juiste gereedschap.
Onderdelen die in een kubus van 600 mm passen en in volume lopen, horen op een verticaal bewerkingscentrum. Prismatische onderdelen die vier vlakken nodig hebben in één klemming horen bij a horizontaal bewerkingscentrum , waarbij spanen bijna vanzelf van de spil vallen. Grote, zware delen die vastgeklemd moeten blijven, horen op een portaal.
De echte grens is niet alleen de grootte van het onderdeel, maar ook de kosten voor het verplaatsen van het onderdeel. Wanneer het risico op kraantijd, opspanning en herdatum voor een tweede opstelling het prijsverschil tussen machineformaten overschrijdt, wint het portaal op het gebied van de kosten per onderdeel.
De kloof tussen een machine die het acceptatiecertificaat haalt en een machine die goede onderdelen produceert, wordt gedicht door een proefsnede, niet door een specificatieblad. Vraag naar de snede op een representatief werkstuk, in de echte opspanning, met het echte programma.
Succes – een praktische acceptatielijst
Kopen bij een bouwer die de delen van de keten controleert die de stijfheid bepalen, helpt ook. Jiangsu Chuangjia Machinery, onderdeel van de Nantong Zhongnan Intelligent Technology-groep, bouwt sinds 2000 werktuigmachines, te beginnen met precisie-oppervlakteslijpmachines voordat ze zich uitbreiden naar bewerkingscentra. De groep runt zijn eigen gieterij-, plaatwerk- en schilderwerkplaatsen op ongeveer 100.000 vierkante meter met meer dan 380 medewerkers, waaronder 30 senior ingenieurs en 20 R&D-ingenieurs, en beschikt over een speciaal onderzoeksinstituut voor slijpmachines. Gietwerk, verf en montage onder één dak zijn van belang als een kolom of bed opnieuw moet worden bewerkt.
The assortiment portaalbewerkingscentra omvat dubbelkoloms-, heavy-duty-, riemaangedreven en vijfassige lay-outs naast verticale, horizontale en boor- en tapmachines, met gepubliceerde toepassingsgebieden in saffier-, automobiel-, nieuwe energie- en matrijzenbouw.
Maak de envelop op maat van het armatuur, niet van de onderdeeltekening. Kies de railindeling op basis van hoe het werkstuk zit, de spil op basis van het materiaal en het geleidingssysteem op basis van de snedediepte. Houd de bouwer vervolgens aan een genoemde testmethode, een laser- of ballbarrapport en een proefsnede op uw eigen onderdeelklasse. Een dubbelkoloms CNC-portaalbewerkingscentrum dat is gekocht op basis van de structuur in plaats van op basis van reiscijfers, is het centrum dat nog steeds tolerantie vasthoudt wanneer de volgende generatie onderdelen arriveert.
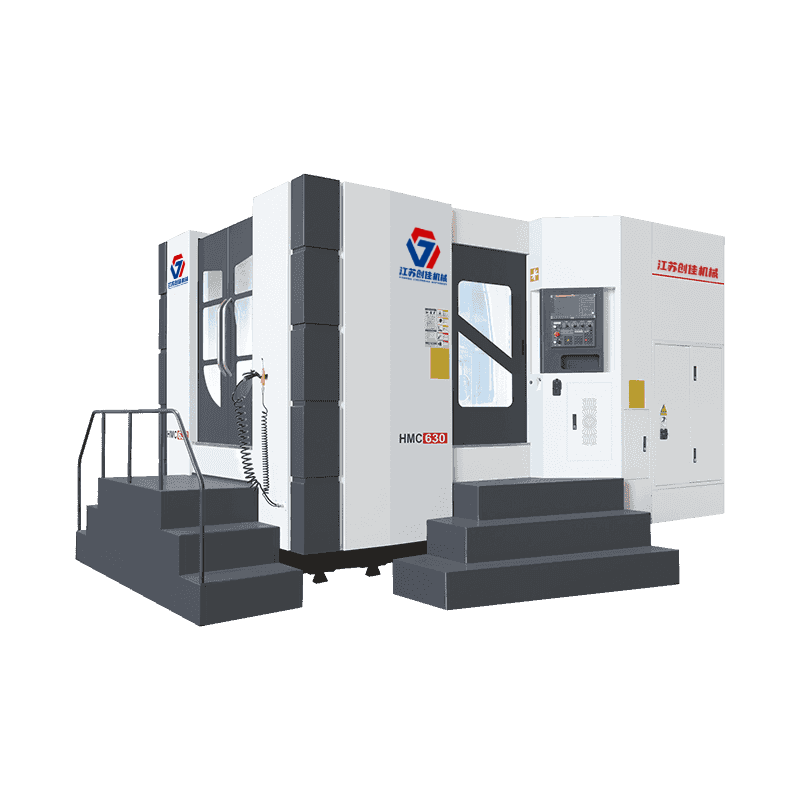
Het bed heeft een onderliggende T-structuur, de tafel beweegt rond (X-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt heen en weer ...
Zie Details
Het bed heeft een positieve T-structuurindeling, de tafel beweegt heen en weer (Z-as), de vaste kop beweegt op en neer (Y-as) en de kolom beweegt n...
Zie Details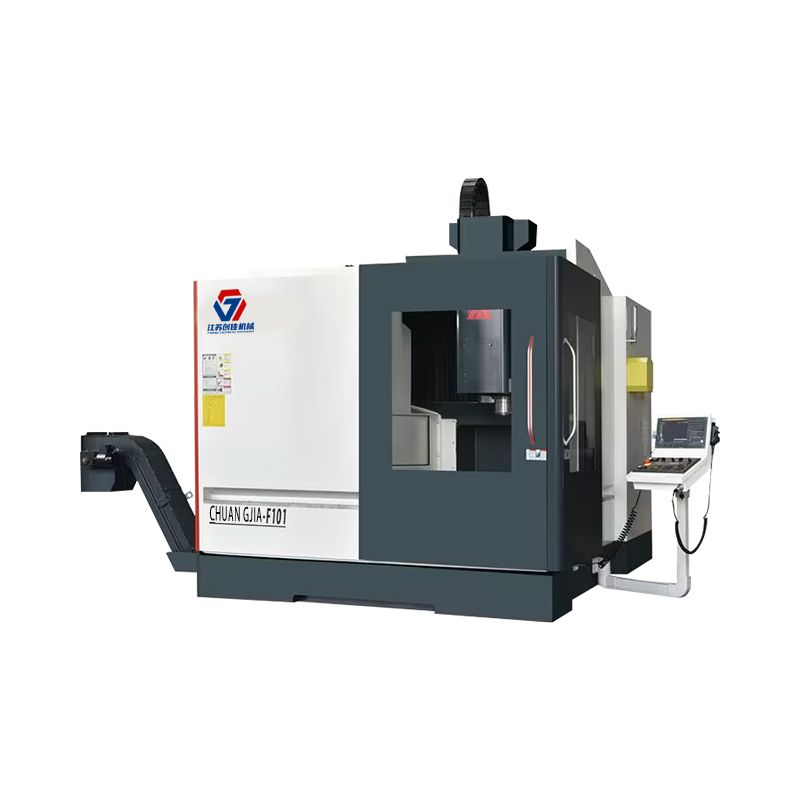
Het drieassige steunoppervlak van deze reeks portaalbewerkingscentra maakt gebruik van een lineaire rolgeleiding voor zwaar gebruik, die gemakkelij...
Zie Details
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details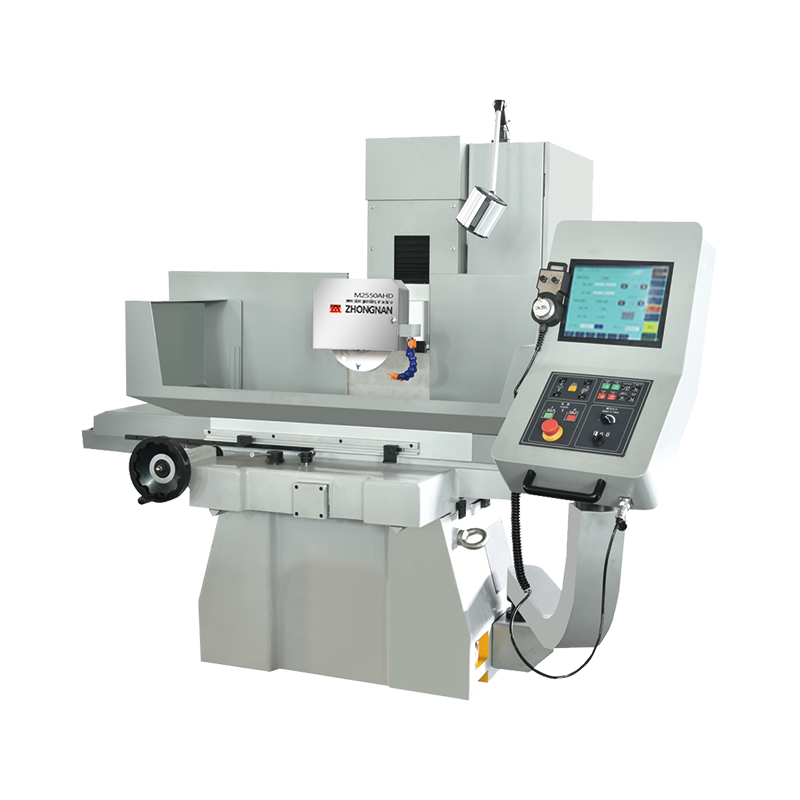
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details
Hoge precisie / hoge snelheid / eenvoudig te bedienen CNC-vlakslijpmachine X-as hydraulisch / YZ-as servo / CNC-systeem. Dwarsschuifstructuur, dubb...
Zie Details
De werktuigmachine is voornamelijk geschikt voor het nauwkeurig slijpen van verschillende metalen materialen, zoals vlak, stap en specifieke vorm, ...
Zie Details
De machine neemt de structuurvorm aan van een groot portaalframe en een bewegende tafel op het bed. Het geïntegreerde ontwerp van de balkkolom heef...
Zie Details
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
